
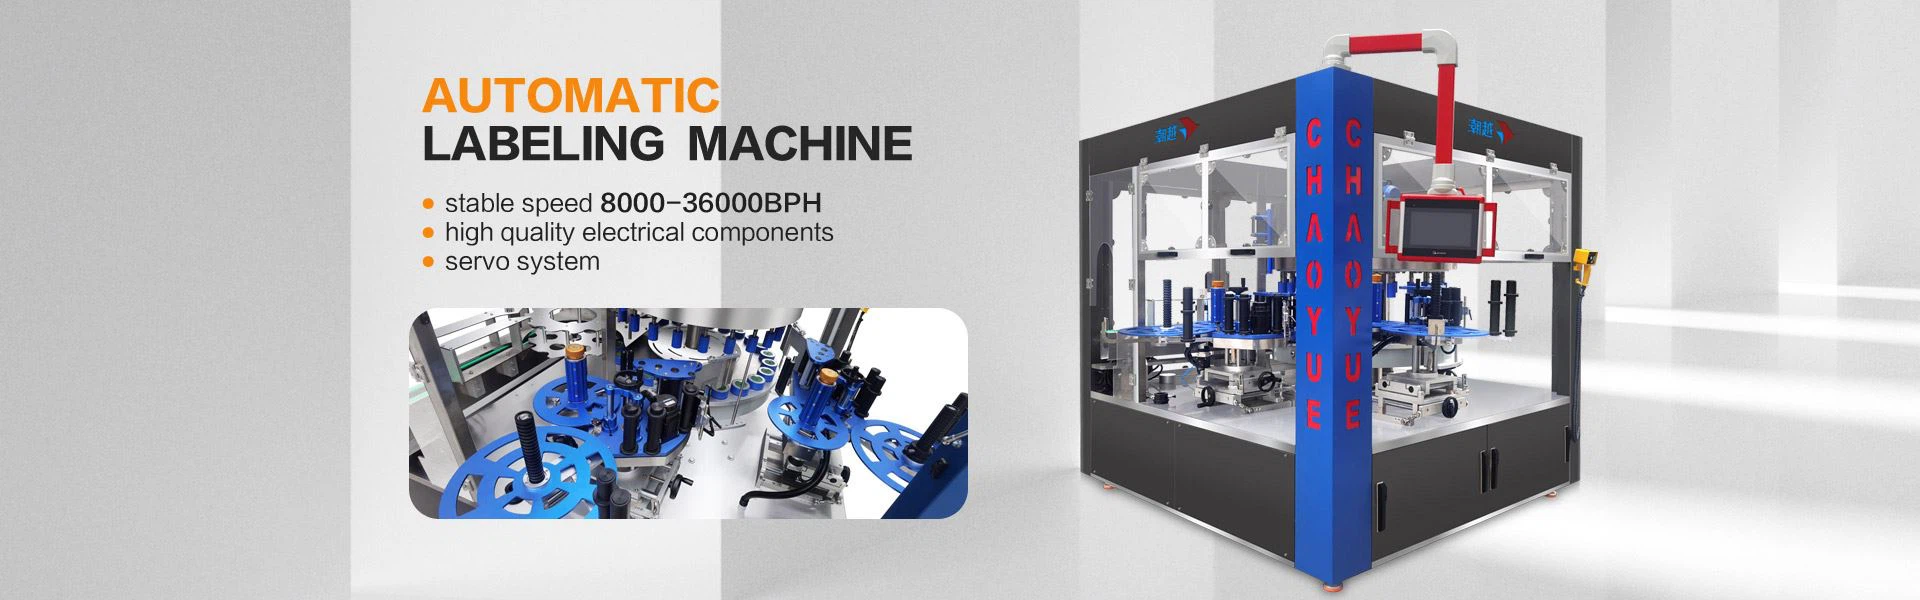

Машина за етикетиране с автоматично позициониране
Техническа дефиниция и основни спецификации
Машина за автоматично позициониране на етикети поставя самозалепващи етикети върху предварително зададени координати върху детайл или опаковка. За разлика от стандартните опаковъчни-или фрикционни етикетиращи машини, тази система използва механични приспособления, фотоелектрически сензори или визуално-базирано индексиране, за да заключи ориентацията на обекта, преди да постави етикета. Това елиминира ротационното приплъзване и регистрационното отклонение на елементи, изискващи точно подравняване спрямо дръжки, шевове, градуиращи знаци или предварително-отпечатани графики.
Стандартни параметри на производителност
|
Спецификация |
Техническа метрика |
Опции / Персонализиране |
|
Точност на етикетирането |
плюс/минус 0,5 mm до плюс/минус 1,0 mm |
плюс/минус 0,2 mm (Vision-подпомогнато серво подравняване) |
|
Скорост на пропускателна способност |
40 - 150 бр/мин (зависи-от субстрата) |
До 250 бр./мин (синхронен с много-глави) |
|
Размери на субстрата |
Диаметър: 20 - 100 mm; Дължина: 30 - 250 mm |
Персонализирани гнезда за инструменти за бърза{0}}смяна на чертеж |
|
Спецификации на ролката на етикета |
Ядро: 76 мм (3 инча); Макс. външен диаметър: 350 мм |
Задвижвани джъмбо развиващи машини до 500 mm |
|
Контролна архитектура |
Siemens S7-1200 / Schneider PLC + Touch HMI |
Allen-Bradley Micro850 / Omron CJ2M |
|
Задвижваща система |
Стъпкови/серво мотори Panasonic със затворен-контур |
Пълна много{0}}осова абсолютна серво синхронизация |
Ръководство за избор на модел
Съответствието на механизма за позициониране с геометрията на вашия субстрат диктува дългосрочна ефективност на линията-.
Ролково-стационарно индексиране (цилиндрични субстрати):Използва гнездо за подравняване с три-ролки или пневматична скоба за завъртане на бутилките до определена сензорна маркировка (формован прорез или страничен шев). Идеален за кръгли стъклени бутилки, пластмасови патрони и метални кутии.
Конвейер-монтирани закрепващи шайби (неправилни и плоски основи):Субстратите се движат в специални носещи гнезда по протежение на летвен конвейер. Горните пневматични подложки-за притискане осигуряват частта, докато етикетиращата глава поставя етикета на фиксирана станция. Идеален за компактни козметични продукти, електронни корпуси и формовани части.
Vision-Направлявано позициониране (части с висока-прецизност):Интегрирана промишлена камера улавя ориентацията на частта в реално време, предавайки корекционни координати към серво дозиращата глава. Идеален за печатни платки, медицински устройства и компоненти без механични референтни ръбове.
Матрица на приложенията в индустрията
|
Индустрия |
Материал и геометрия на субстрата |
Цел за поставяне на етикети |
|
Фармацевтични |
Стъклени флакони, HDPE бутилки с капкомер |
Подравняване с градуирани везни, уплътнения на гърлото-защита от фалшифициране |
|
Козметика и лична хигиена |
Акрилни буркани, бутилки с помпа, тубички за червило |
Регистриране отпред/отзад, избягване на централни-шевове |
|
Храна и напитки |
Бутилки за сосове, метални кутии, квадратни контейнери |
Пар{0}}синхронизиране на кода, подравняване на манипулатора |
|
Електроника и хардуер |
Пластмасови кутии, батерии, адаптери |
Позициониране на баркода и серийния номер в стриктни полета |
Производствени стандарти и качествен контрол
За да проверите надеждността на машините преди закупуването на основно оборудване, оценете нашите стандарти за изграждане:
Структурна рамка:Изработен от лист от неръждаема стомана SUS304 с дебелина 4 mm и структурна въглеродна стомана с анти{2}}корозионно прахово покритие. Лазерно-рязане и-аргонова дъгова заварка за поглъщане на високо{6}}индексиращи вибрации.
Механична трансмисия:Задвижващите ролки и индексиращите гърбици са CNC-обработени от анодизиран алуминий и инженерна пластмаса (POM/Delrin), за да се предотврати надраскване на субстрата.
Електрическо съответствие:Окабеляването на панела отговаря на стандартите IEC 60204-1 / NFPA 79. Терминалите са номерирани, цветно-кодирани и разделени на нива за управление на ниско-напрежение и нива на захранване с високо напрежение.
Фабрично приемане (FAT):Всяка единица се подлага на 72-часов непрекъснат сух-тест, последван от проба от 500 части, като се използват предоставени от клиента субстрати и ролки за етикети преди опаковането.
Контролен списък за решения за обществени поръчки
Прегледайте тези оперативни параметри с вашия инженерен екип, преди да издадете RFQ:
Консистенция на субстрата:Контролират ли се строго размерите на контейнера (диаметър, дебелина на стената, овал) в производствените партиди?
Уеб материал:Използвате ли хартия Glassine или PET? (Забележка: PET облицовките предлагат по-висока якост на опън и позволяват по-високи скорости на разпръскване без прекъсване на платното.)
Линейна интеграция:Ще работи ли машината самостоятелно с ръчно подаване или ще се свърже към съществуващ конвейер чрез сигнали за ръкостискане нагоре/надолу по веригата (протокол SMEMA)?
Изисквания за смяна:Нуждаете ли се от направляващи релси за бърза-смяна без инструменти и модулни звездовидни колела за смяна на няколко-SKU за под 20 минути?
Изисквания за заявка за оферта (RFQ).
За да осигурите точно предложение и инженерно одобрение-, моля, предоставете:
Инженерни чертежи:2D/3D CAD файлове на субстрата и оформлението на етикета, показващи точните допуски за поставяне.
Физически проби:Изпратете 20 празни субстрата и 1 ролка действителни етикети до нашето съоръжение за тестване за пробни пускания и видеодокументация.
Работни параметри:Целева скорост на работа в стабилно{0}}състояние, обем на дневната смяна и фабрични спецификации на захранването (напр. 480V/60Hz/3-фазно).
Често задавани въпроси
В: Как системата се справя с вариациите на контейнерите или шевовете на матрицата?
О: За кръгли контейнери с формовани шевове, високо{0}}скоростен влакнест-оптичен сензор за контраст открива шева или специален прорез в основата. Това задейства механизма за спиране, за да ориентира контейнера прецизно, преди модулът за навиване-или избърсване-да се включи.
Въпрос: Какво е стандартното време за производство?
О: Стандартните модули за позициониране с една -станция изискват 4 до 6 седмици. Напълно персонализираните системи, изискващи специализирани механични гнезда, интегриране на визуална инспекция или синхронизация с множество-глави, изискват 8 до 12 седмици от одобрението на чертежа и получаването на пробата.
Въпрос: Каква поддръжка за дистанционна диагностика е налична?
О: HMI и PLC интерфейсът поддържа Ethernet/IP и Modbus TCP протоколи. За одобрени мрежови среди нашият инженерен екип може да осъществява дистанционен достъп до PLC логиката за диагностика на стълбови-диаграми, актуализации на фърмуера и настройка на параметри.
Въпрос: Какви критични резервни части трябва да се съхраняват на място?
О: Препоръчваме да поддържате на място -инвентар на високо-износващи се компоненти: гумени задвижващи ролки, ножове за белане, оптични сензорни лещи, предпазители за стъпково/серво задвижване и резервни-твърди релета. Пълен списък с препоръчителни резервни части (RSP) се доставя с ръководството за машината.
Популярни тагове: автоматична позиционираща етикетираща машина, Китай автоматична позиционираща етикетираща машина доставчици, производители, фабрика
Изпрати запитване
